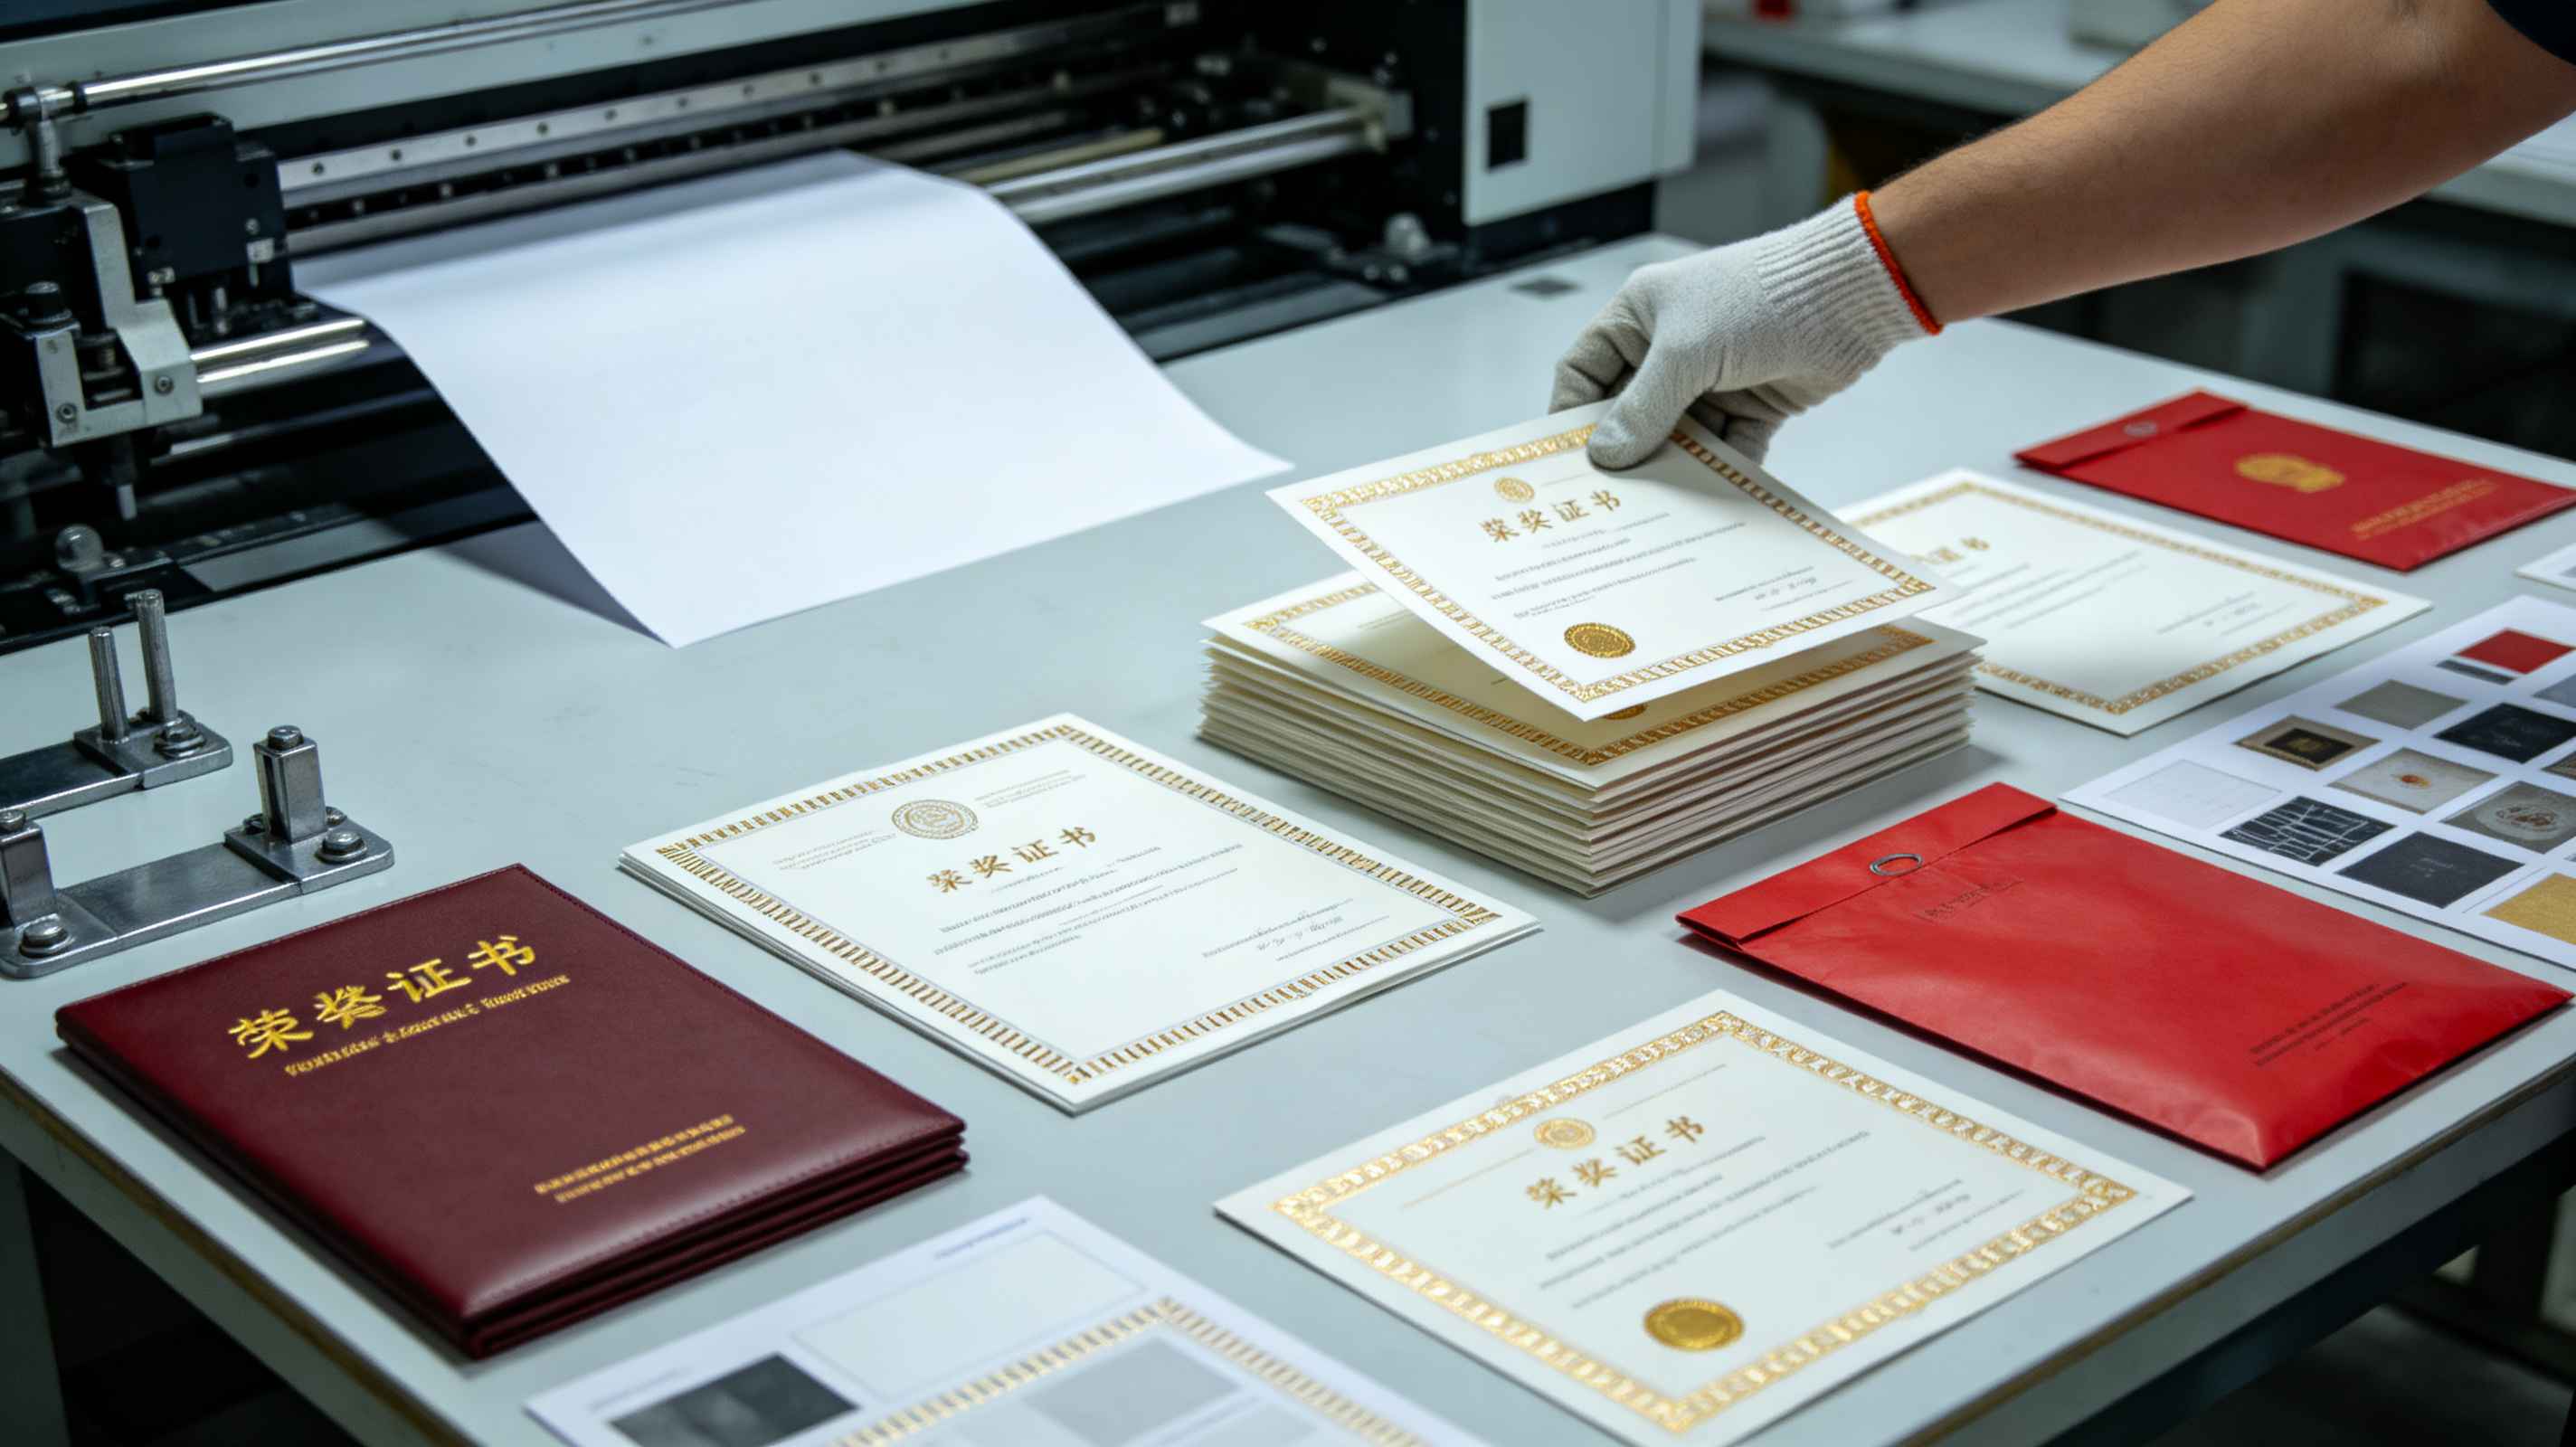
坦白讲,凹凸压印工艺证书制作:高端收藏类证书精细化指引的核心不是“压得深不深”,而是“边界干不干净”。干了十二年印后整饰,我经手的废品里七成以上不是压力不够,而是纸张纤维被压烂、边缘起毛、细节糊成一片。收藏级证书和普通荣誉证书的本质区别就在这0.2毫米的清晰度上。
先说结论:如果你追求的是证书能放进保险柜传三代,无烫金的纯凹凸压印是唯一选择。烫金会氧化、会剥落,而凹凸压印只改变纸张本身的物理形态,寿命和纸张等同。
方案A:传统湿压法——浮雕感最强但风险最高
湿压法说白了就是在纸张还含有一定水分时施压。我们车间给某省级博物馆做过一批捐赠收藏证书,用的350g棉浆纸,湿度控制在12%±1.5,压力调到180吨。压出来的徽章图案能摸到明显的三级层次——最高点是鹰翅尖,中间层是绶带,底层是文字边框。这种立体效果干压法根本做不到。
但湿压法的报废率让很多印厂不敢接单。纸张含水率每波动1%,压痕深度误差就放大3倍。去年梅雨季我们压废了600张进口棉纸,纤维膨胀后模具边缘直接切穿纸面。师傅当时说了一句话:这活儿就是在跟天气赌博。
湿压法适合预算充足、时间弹性大的项目。单张制作成本比干压高40%-60%,但触感和层次感是碾压级的。如果你要做的是高端证书定制里最顶级的收藏款,湿压是绕不开的选项。
方案B:干压法+激光预压痕——量产稳定的折中路线
干压法现在的主流做法是先激光预压痕,再用模具精压。激光在纸背烧出0.1mm深的引导槽,模具沿着槽位施压,边界清晰度能提升一个档次。我们给商业银行做的私人银行客户资产证明书就是这条路线,月产3000本,废品率稳定在0.8%以下。
但干压法有个硬伤:纸张回弹。普通铜版纸压完放置两周,压痕深度会衰减15%-20%。解决办法是压完立刻过一遍定型机,或者选用长纤维纸张。我们测试过五种纸,最后锁定芬兰某厂的双面涂布卡纸,回弹率控制在5%以内。
这套方案的优势是快、稳、便宜。单张成本比湿压低一半,交货周期缩短到5个工作日。缺点是层次最多做到两级,第三级细节基本压不出来。简单来讲,干压法做出来的证书能看,但经不起拿放大镜端详。
两者核心差距在模具钢材和纸张匹配
很多人以为凹凸压印的关键是机器压力,其实模具钢才是分水岭。湿压法必须用DC53或SKD11模具钢,硬度HRC58-62,否则连续压500次后边缘就会钝化。干压法用Cr12MoV就够,成本差三倍。
纸张匹配更关键。湿压法只能配棉浆含量30%以上的纸,木浆纸一压就穿。干压法反而适合木浆纸——棉浆纸纤维太长,干压时容易把纤维从纸面拽出来,形成肉眼可见的毛刺。这个细节很多设计师根本不知道,图纸上标个“压凹”就完事,到了印刷厂才发现纸选错了。
还有一个被忽视的变量:环境温湿度。我们车间干压区常年控制在温度22±2℃、湿度45%±5%,湿压区单独隔间,湿度随时按纸张状态调整。有次空调故障两小时,正在压的一批证书全部出现边缘波浪纹,直接报废。这种事故在证书制作工艺标准里根本不会写,全靠老师傅的经验扛着。
选择建议:按使用场景倒推工艺
我的判断标准很简单,就一个问题:这本证书十年后还会不会被人拿出来看?
- 如果是顶级奖项、终身成就、重大捐赠这类“一辈子就发一次”的证书,直接用湿压法,预算按每张80-150元做。别省这个钱,受奖人摸到证书的那一刻,手感不会说谎。
- 如果是批量颁发的会员证、结业证、资产证明,干压法配激光预压痕足够。单张成本控制在15-30元,质量和效率都能接受。
- 绝对不要做的组合:湿压法配木浆纸、干压法配350g以上厚棉纸、任何工艺配再生纸。这三个组合我全试过,废品率没有低于15%的。
凹凸压印工艺证书制作:高端收藏类证书精细化指引的真正门槛不在设备,在于对纸张纤维、模具钢材、环境参数三者的动态匹配能力。设备可以买,经验买不来。
最后说个数据:我们去年接的凹凸压印订单里,湿压法占比37%,但利润贡献了68%。高端收藏类证书市场不大,但客户黏性极高——一个博物馆的采购负责人只要合作过一次满意的湿压证书,后面十年的订单基本不会换供应商。这就是精细化工序的护城河。